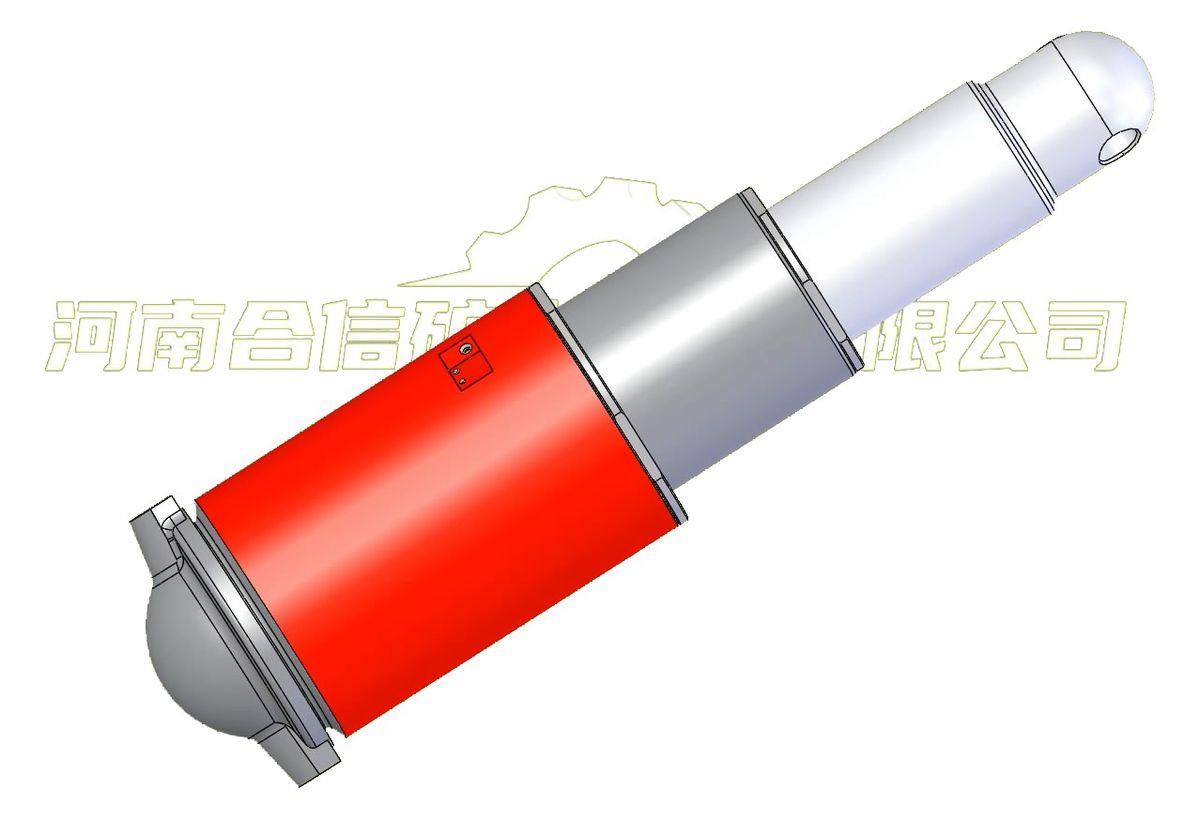
01外缸体 PZY12.30L01 · 380kg
钢管下料 → 热处理 + 抛丸 → 焊接外壁接头座 → 粗车工艺斜及架位 → 复合镗 + 滚压 → 车缸口各尺寸 → 钻外壁通液孔 → 电镀
内孔直线度 ≤0.15/1000同心度 ≤0.05/1000密封面 H / ≥IT11
外缸体、中缸体、活柱体、导向套全部自制,按图号核料、按工序流转。以 ZY6800/14/30 掩护式支架左立柱 PZY12.30L 为例:外缸体 380kg、中缸体 234kg、小柱 223kg,两套导向套配 φ320 / φ230 缸口。
PZY12.30L01 · 380kg钢管下料 → 热处理 + 抛丸 → 焊接外壁接头座 → 粗车工艺斜及架位 → 复合镗 + 滚压 → 车缸口各尺寸 → 钻外壁通液孔 → 电镀
PZY12.30L02 · 234kg钢管下料 → 堆焊(镦粗)→ 热处理 → 粗车外圆及工艺斜 → 复合镗、滚压 → 车缸口 → 电镀
PZY12.30L03 · 223kg柱头 / 柱管 / 柱塞分别粗车、热处理 → 组焊 → 车至熔覆前尺寸 → 外圆熔覆 → 磨削至图纸 → 电镀(熔覆区滚压)
DXTK320×290×110 · 8.7kg下料 → 粗车 → 热处理 → 精车 → 铣钻 → 镀锌 → 转入装配
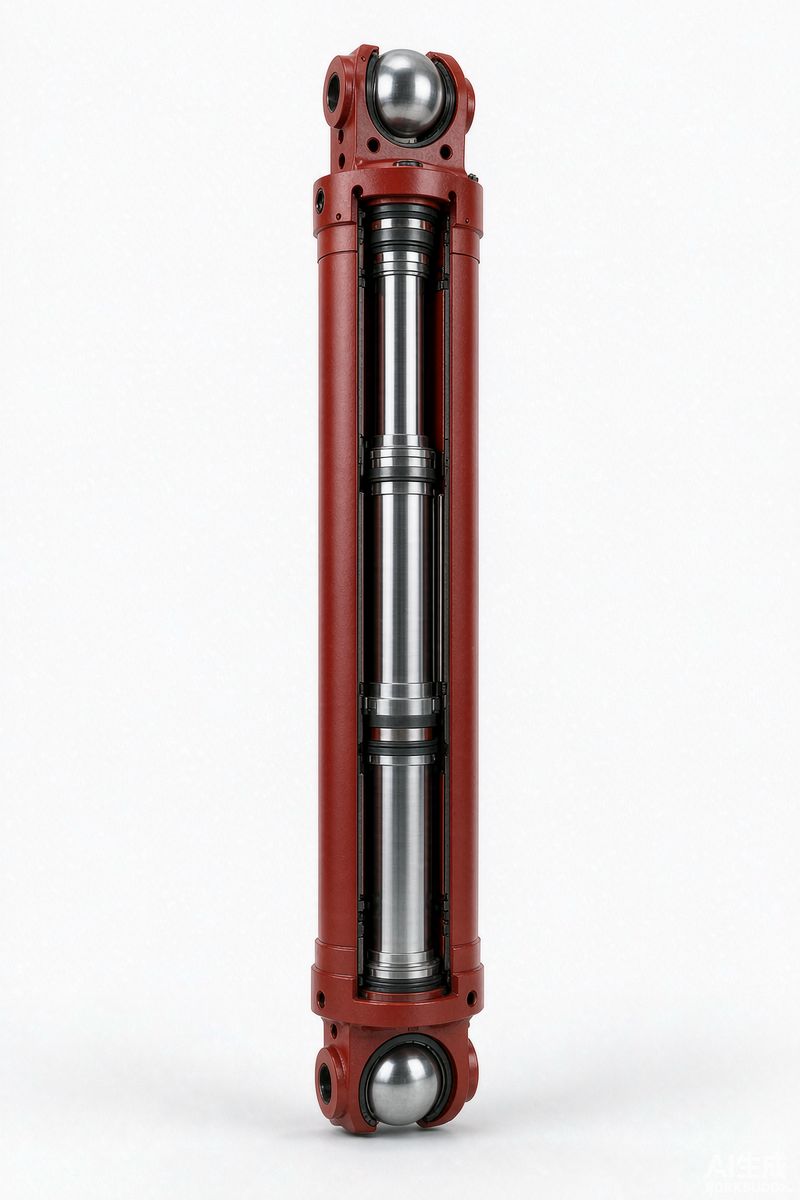
下料、热处理、机械加工、焊接、出厂检验五份规范逐条落到工位,关键参数现场可查、可追溯。下列数据即工艺文件规定值。
整架配套 6 种油缸,全部按图号对应。可照此表核对型号、数量与单重,也可按图纸定制同规格立柱、千斤顶。
| 序号 | 图号 | 名称 | 数量 | 材料 | 单重/kg |
|---|---|---|---|---|---|
| 1 | PZY12.30(L/R) | 立柱 | 2 | 组焊件 | 878 |
| 2 | PZY12.31 | 平衡千斤顶 | 1 | 组焊件 | 205.5 |
| 3 | QGKZ181042A3 | 推移千斤顶 | 1 | 组焊件 | 214 |
| 4 | PZY11.33 | 侧推千斤顶 | 3 | 组焊件 | 30.35 |
| 5 | PZY13.30 | 抬底千斤顶 | 1 | 组焊件 | 37.2 |
| 6 | PZY12.32 | 护帮千斤顶 | 1 | 组焊件 | 69.2 |
| 序号 | 图号 | 名称 | 数量 | 材料 | 单重/kg |
|---|---|---|---|---|---|
| 1 | FLDK1 | 底阀 | 1 | 组件 | 1 |
| 2 | PZY12.30L01 | 外缸体 | 1 | 组焊件 | 380 |
| 3 | PZY12.30L02 | 中缸体 | 1 | 组焊件 | 234 |
| 4 | PZY12.30L03 | 小柱 | 1 | 组焊件 | 223 |
| 5 | DXTK320X290X110 | 导向套 | 1 | 27SiMn | 8.7 |
| 6 | DXTK230X210X100 | 导向套 | 1 | 27SiMn | 6.2 |
| 7 | KH345X325X14 | 卡环 | 3 | 27SiMn | 0.38 |
| 8 | DT320X290X50 | 挡套 | 1 | 27SiMn | 6.2 |
| 9 | WKJ318.5X272X35 | 外卡键 | 2 | 27SiMn | 3.4 |
| 10 | ZCH318X295X15 | 支撑环 | 1 | 40Cr | 1.1 |
| 11 | WDH320X4X25 | 外导向环 | 1 | 聚甲醛 | — |
| 12 | G320X295X38 | 鼓形密封圈 | 1 | 聚氨酯 | — |
明细表数据取自《ZY6800/14/30 型掩护式液压支架油缸明细》。同一支架左右立柱图号仅 L / R 后缀不同,其余部件通用;密封件、卡环、挡套按缸口规格成套供应。
依据 GB 25974.2-2010《立柱和千斤顶技术条件》制定。全检项目不合格即返修后重新提交检验;抽检按 5% 随机抽取,不合格加倍。
| 检验项目 | 检验方法 | 性能要求 | 比例 |
|---|---|---|---|
| 装配及外观 | 日光或正常光照下目测、触摸,配合普通量具与专用测量仪 | 零件毛刺、切屑、油污清除;密封件不得老化、咬边、压痕、挤出撕裂;缩至最短状态,进出液口塑料封严;外表喷(涂)防锈底漆及面漆,涂层均匀牢固 | 全检 100% |
| 阀和安全装置 | 按设计图纸检查 | 立柱与支撑千斤顶应装防超压安全装置,固定装入后不得意外动作 | 全检 100% |
| 承压焊缝 | 工装顶紧两端,缸筒内加压 | 加压至 200% 额定工作压力,保压 5 分钟不渗漏 | 抽检 5% |
| 清洁度 | 拆卸清洗,清洗液经 40μm 过滤器过滤后烘干称重 | 杂质质量不大于规定值 | 抽检 5% |
| 主要零部件 | 底阀循环 3 次耳闻、触感检查;其他按常规方法 | 缸筒内壁密封面 H、≥IT9、Ra≤0.4μm;活塞杆 f、≥IT8、Ra≤0.4μm;底阀阀芯阀体不锈钢,开启无哨声、震动、爬行 | 全检 100% |
| 电镀质量 | 天然散射光或无反射光白色投射光下检验 | 镀层结晶细致均匀,不允许粗糙、起泡、裂纹、脱落、局部无镀层、暴露中间层;镀锌件镀后钝化 | 抽检 5% |
| 空载行程 | 空载、速度 ≤200mm/min,全行程往复 3 次 | 伸缩无涩滞、无爬行、无外渗漏 | 全检 100% |
| 最低启动压力 | 空载无背压,分别对活塞腔、活塞杆腔逐渐升压记录 | 立柱活塞腔 <3.5MPa、活塞杆腔 <7.5MPa;千斤顶两腔均 <3.5MPa | 全检 100% |
| 活塞杆腔密封 | 缩至最小高度,活塞腔加 2MPa 及 1.1 倍供液压力,闭锁稳压 5min | 2MPa 与 1.1 倍供液压力下不外渗漏 | 全检 100% |
| 中心过载 | 1.5 倍额定力外加载 3min;或两端固定内加载 3min | 不出现功能失效,缸筒扩径残余变形量 < 缸径 0.02% | 全检 100% |
| 材料性能 | 机械—工艺检查与融化分析,试样取自零件或原始材料 | 抗拉强度 ≥1.08 倍屈服极限;δ5 ≥10%;晶粒度 ≥6 级;-20℃ 缺口冲击功 ≥27J,非焊接件 20℃ ≥25J | 抽检 5% |
焊接件按 GB/T 2649、GB/T 2650、GB/T 2651、GB/T 2652、GB/T 2653 检验焊接特性;拉伸试验按 GB/T 228,冲击试验按 GB/T 229,缺口冲击取 3 个 V 型缺口试件平均值,单个值不低于平均值 70%。
外缸类内孔精加工、外圆不加工;中缸筒内外圆均精加工并电镀;活柱管外圆精加工后电镀。下表为工艺规范常用值,其余按 GB/T 17395-2008 或订货图纸执行。
| 编号 | 外缸常用规格 | 内孔机工余量(直径) |
|---|---|---|
| TW1 | 273×28 | 8 |
| TW2 | 299×31 | 8 |
| TW3 | 325×31 | 10 |
| TW4 | 377×37 | 10 |
| TW6 | 412×35 | 9 |
| TW7 | 450×44 | 9 |
| TW8 | 470×44 | 9 |
| TW9 | 490×44 | 9 |
| TW10 | 530×54 | 9 |
| TW11 | 585×51 | 10 |
| 编号 | 中缸常用规格 | 内孔机工余量(直径) |
|---|---|---|
| TZ1 | 232×33 | 7 |
| TZ2 | 245×39 | 8 |
| TZ3 | 267×40 | 8 |
| TZ4 | 299×41 | 8 |
| TZ6 | 351×49 | 10 |
| TZ7 | 368×58 | 9 |
| TZ8 | 402×65 | 9 |
| TZ9 | 406×62 | 9 |
| TZ10 | 419×58 | 10 |
| TZ11 | 480×69 | 9 |
钢管以外径×壁厚标注。同一截面外圆不圆度 ≤ 外径公差的 80%,壁厚不均匀度 ≤ 壁厚公差的 80%;交货状态为热轧,表面不允许裂纹、折叠、轧折、结疤、离层和凹坑。
放顶煤、支撑式、掩护式、电液控、过渡中间、端头、薄煤层、中厚煤层、大采高支架油缸均可按图号配套,也可提供整架支架维修所需的立柱、千斤顶成套件。
立柱、千斤顶、外缸体、中缸体、活柱、导向套及密封件均可单件供应。有图纸或旧件编号即可核对,车间按规范排产。